卡片包装膜
两条产线的膜材要求、成型方式与试机要点
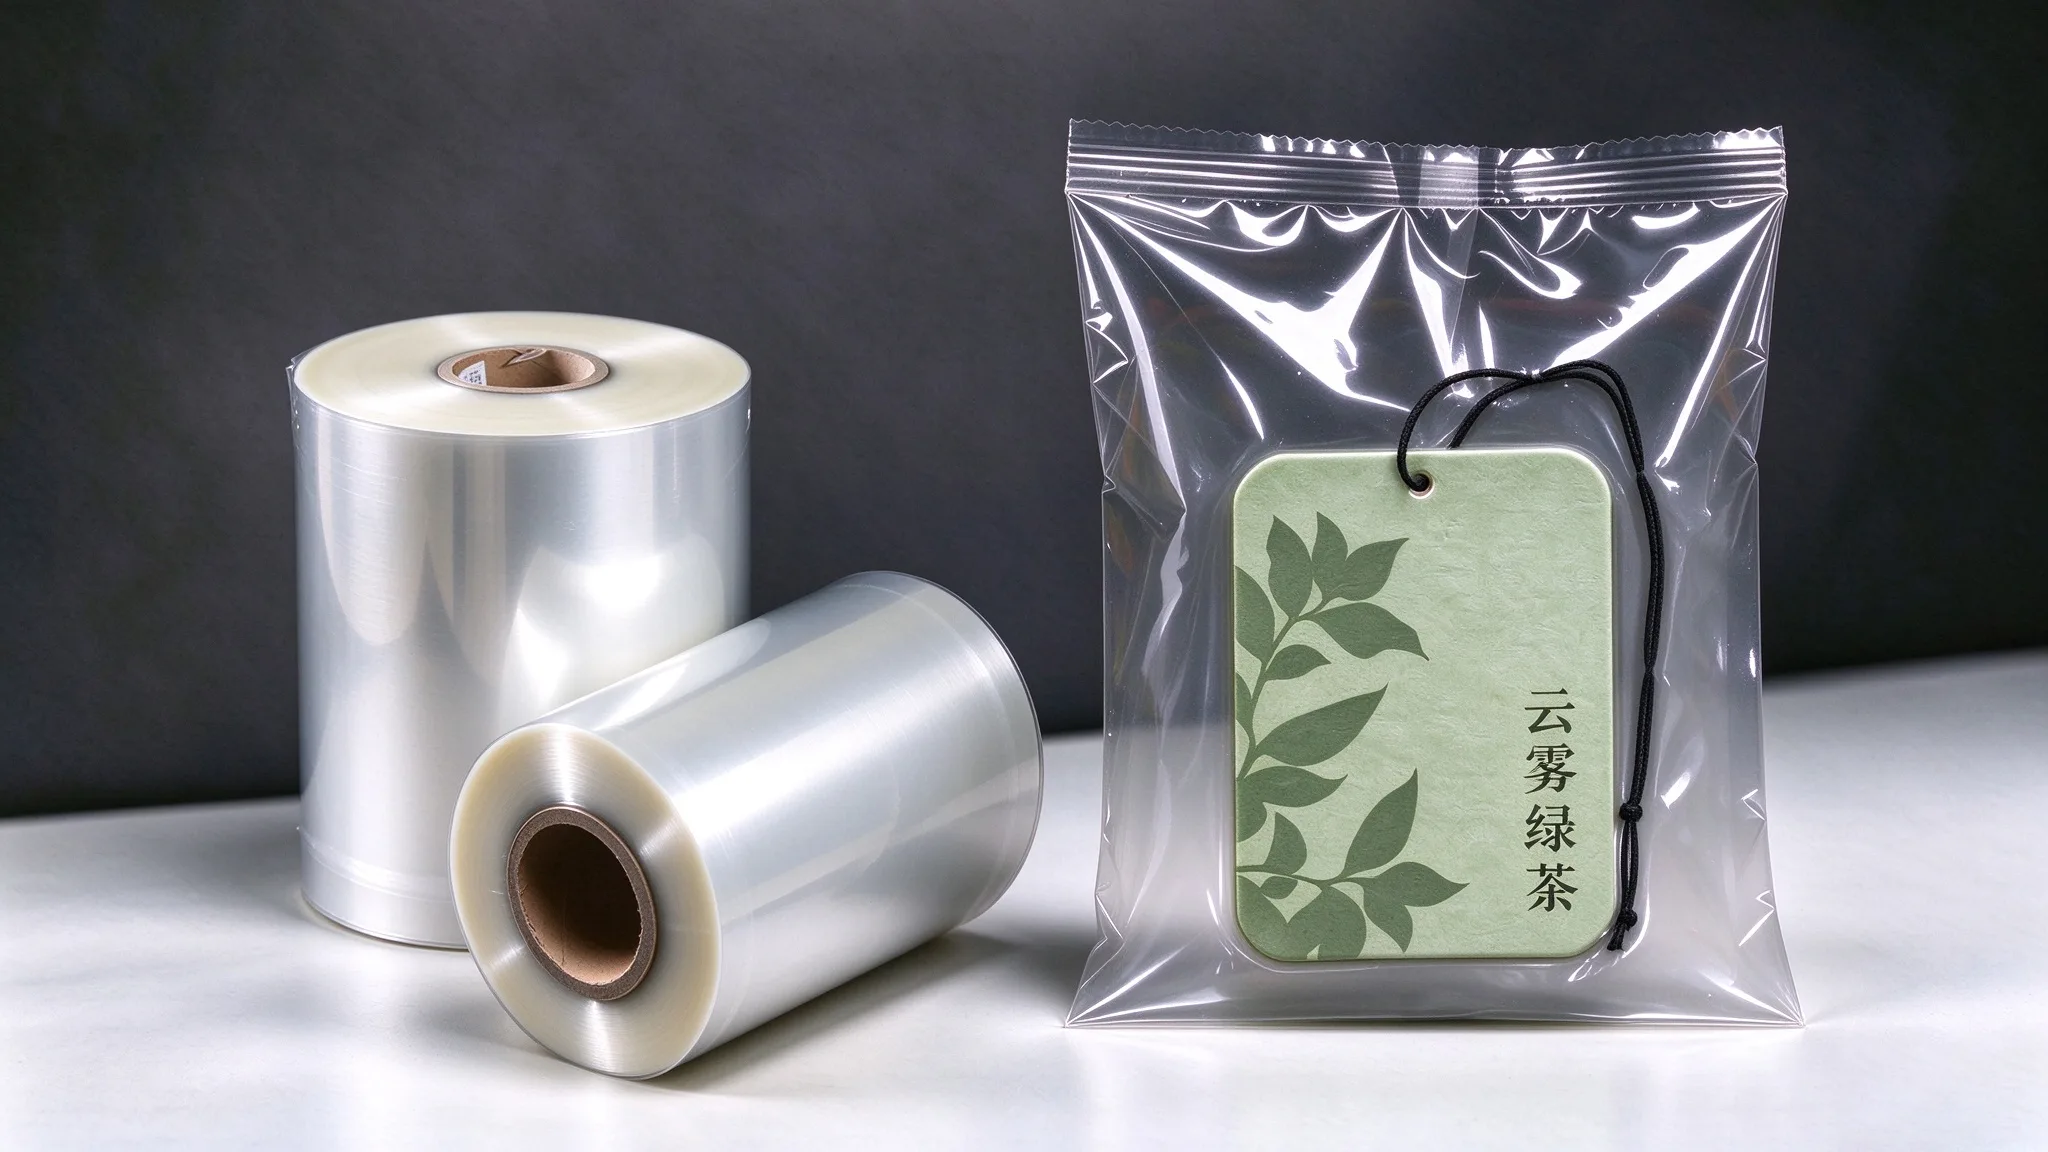
一张卡片从印厂到货架,通常要经历两道包装:先是单张卡片或成套小卡被薄膜贴身包裹,然后是卡片装进纸盒、盒外再裹一层透明膜。两道工序看着相似,用的设备与薄膜却完全不同——前者走枕式包装机,配热封膜;后者走三维包装机,配烟膜。青岛中正包装围绕这两条主流工艺,提供对应的 BOPP 薄膜方案。
一、两道工序,两种逻辑
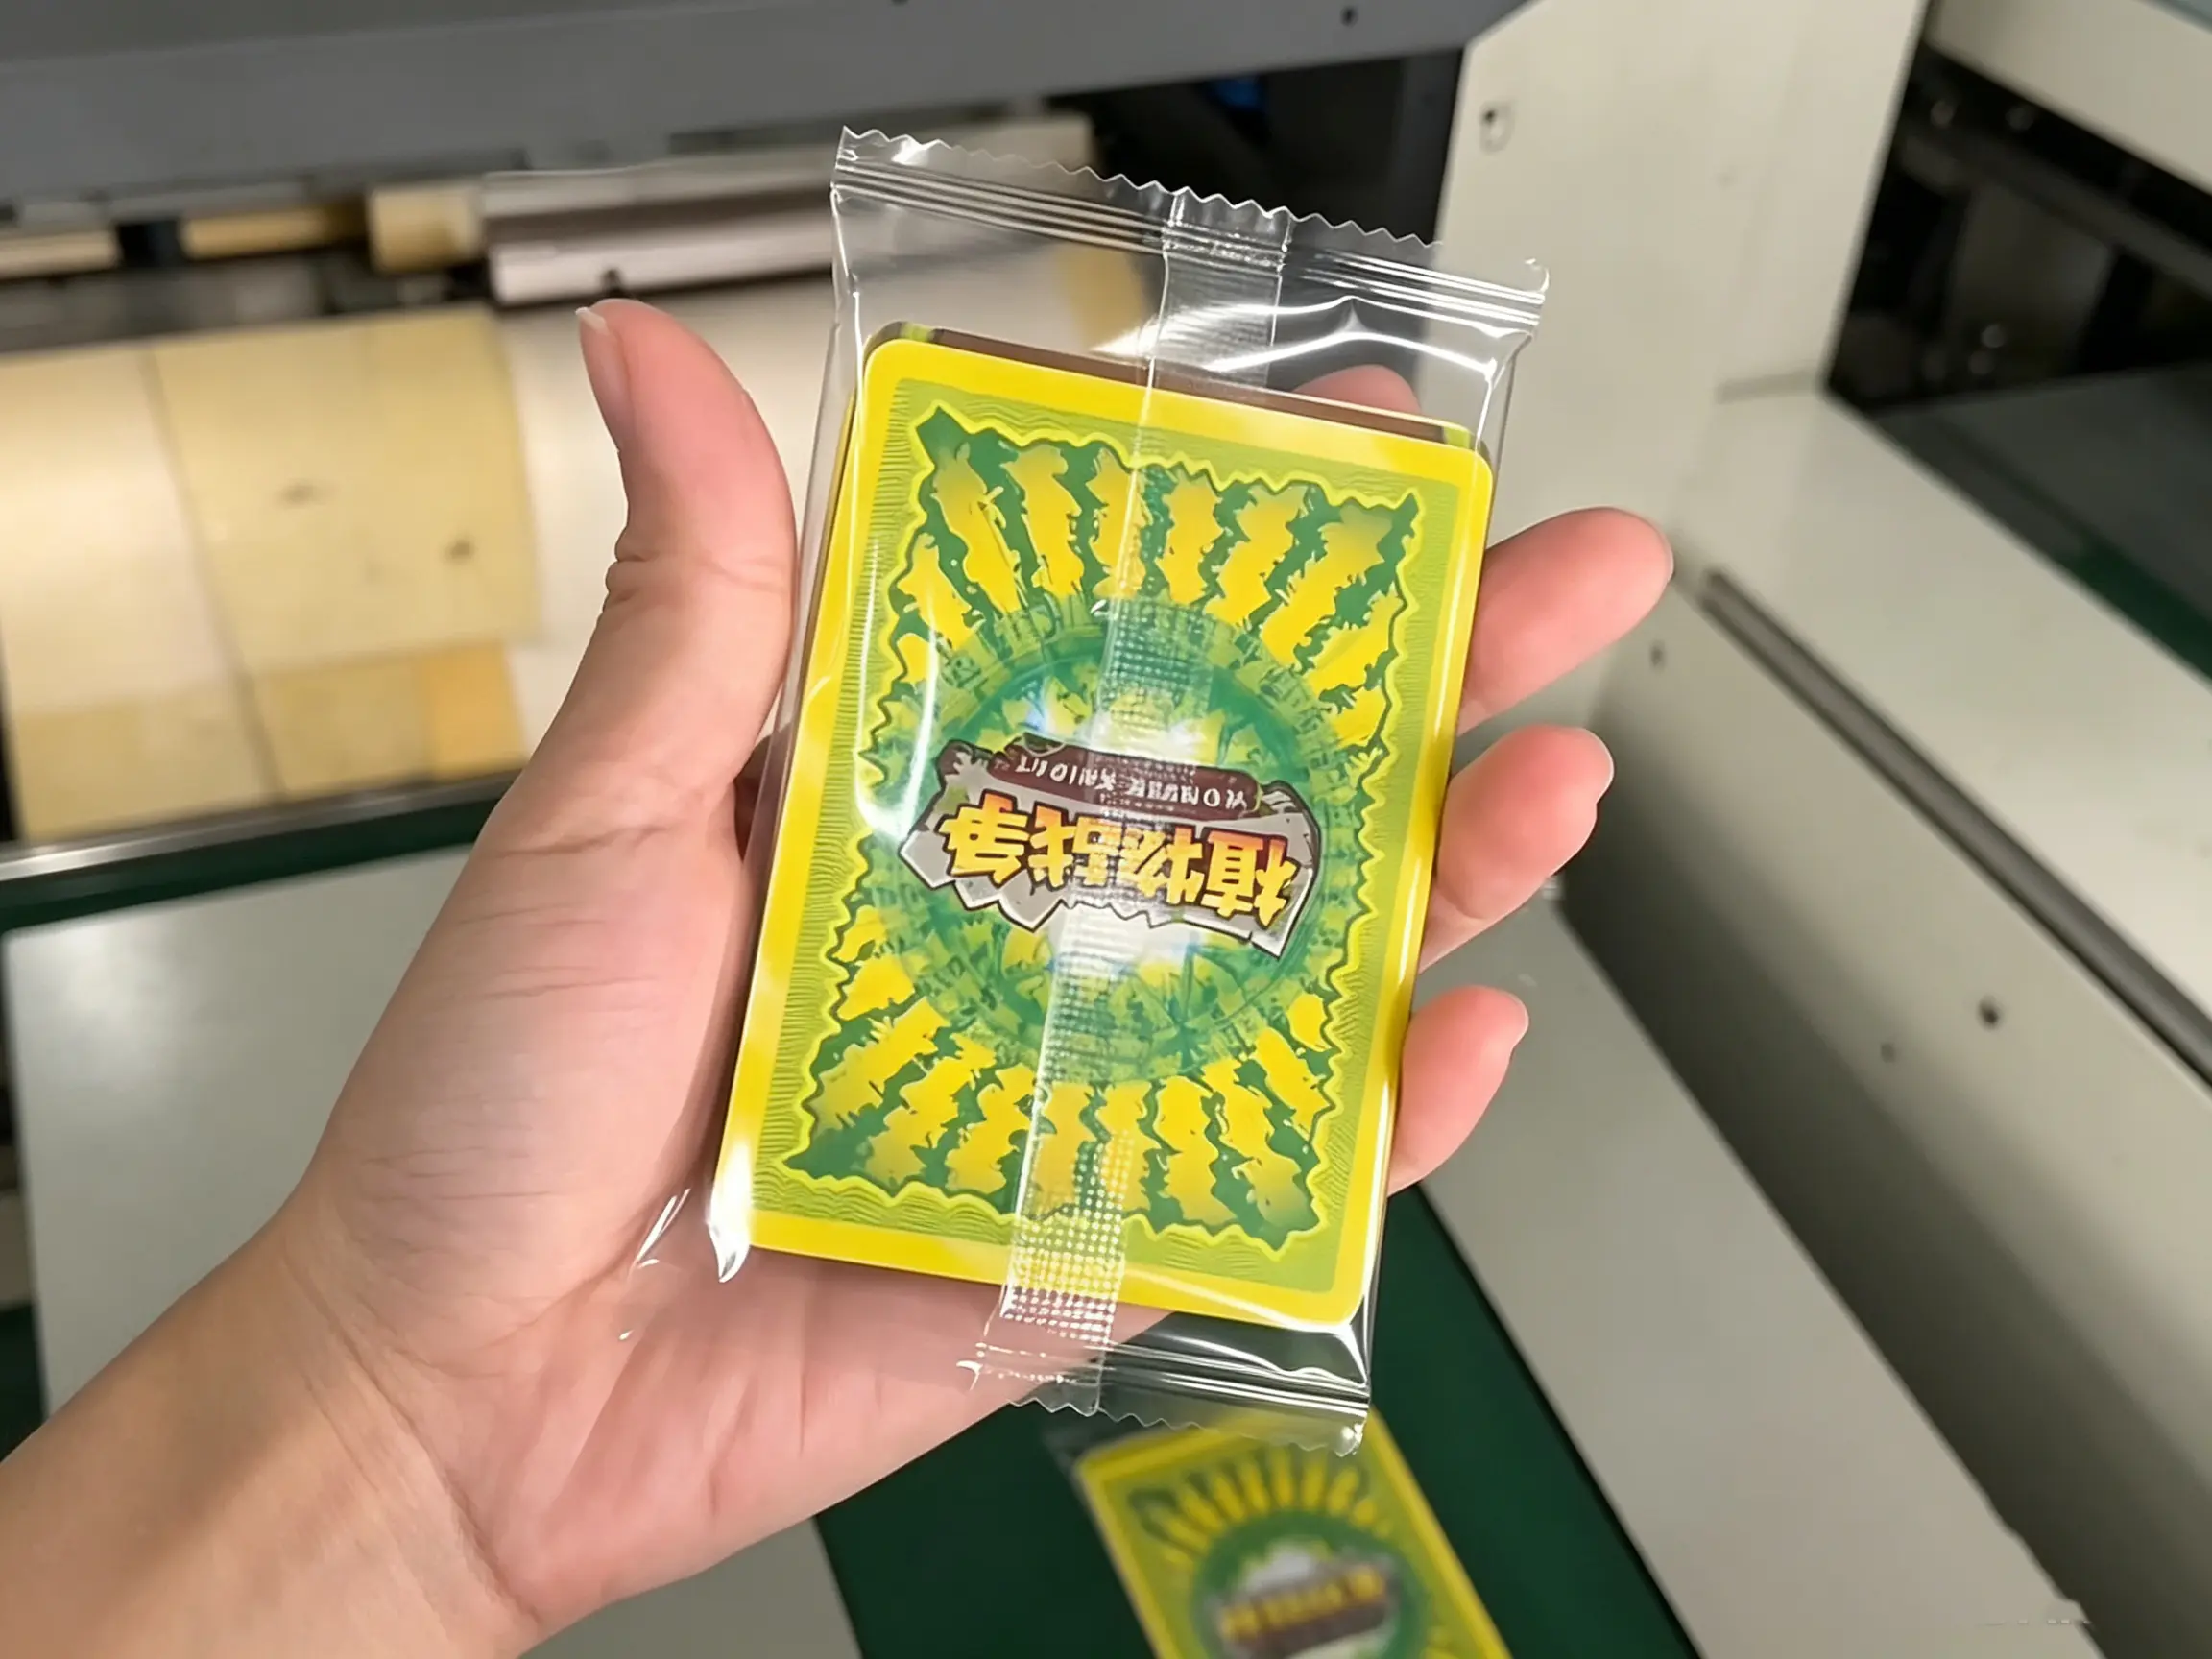
单卡包装解决的是“把卡片包住”。卡片薄、平、硬,包装后要平整贴身、封口牢固,不能压伤卡面,也不能在高速运行中起皱、断膜,核心指标是效率与封口稳定性。
卡盒包装解决的是“把盒子包挺”。纸盒有棱有角,外包膜要顺着盒型折叠、六面包裹,成品线条利落、通体透明,还要经得起运输堆码,核心指标是挺度与外观。
一句话:内层跑效率,外层做质感。选膜之前,先确认自己的产品走的是哪一道工序。
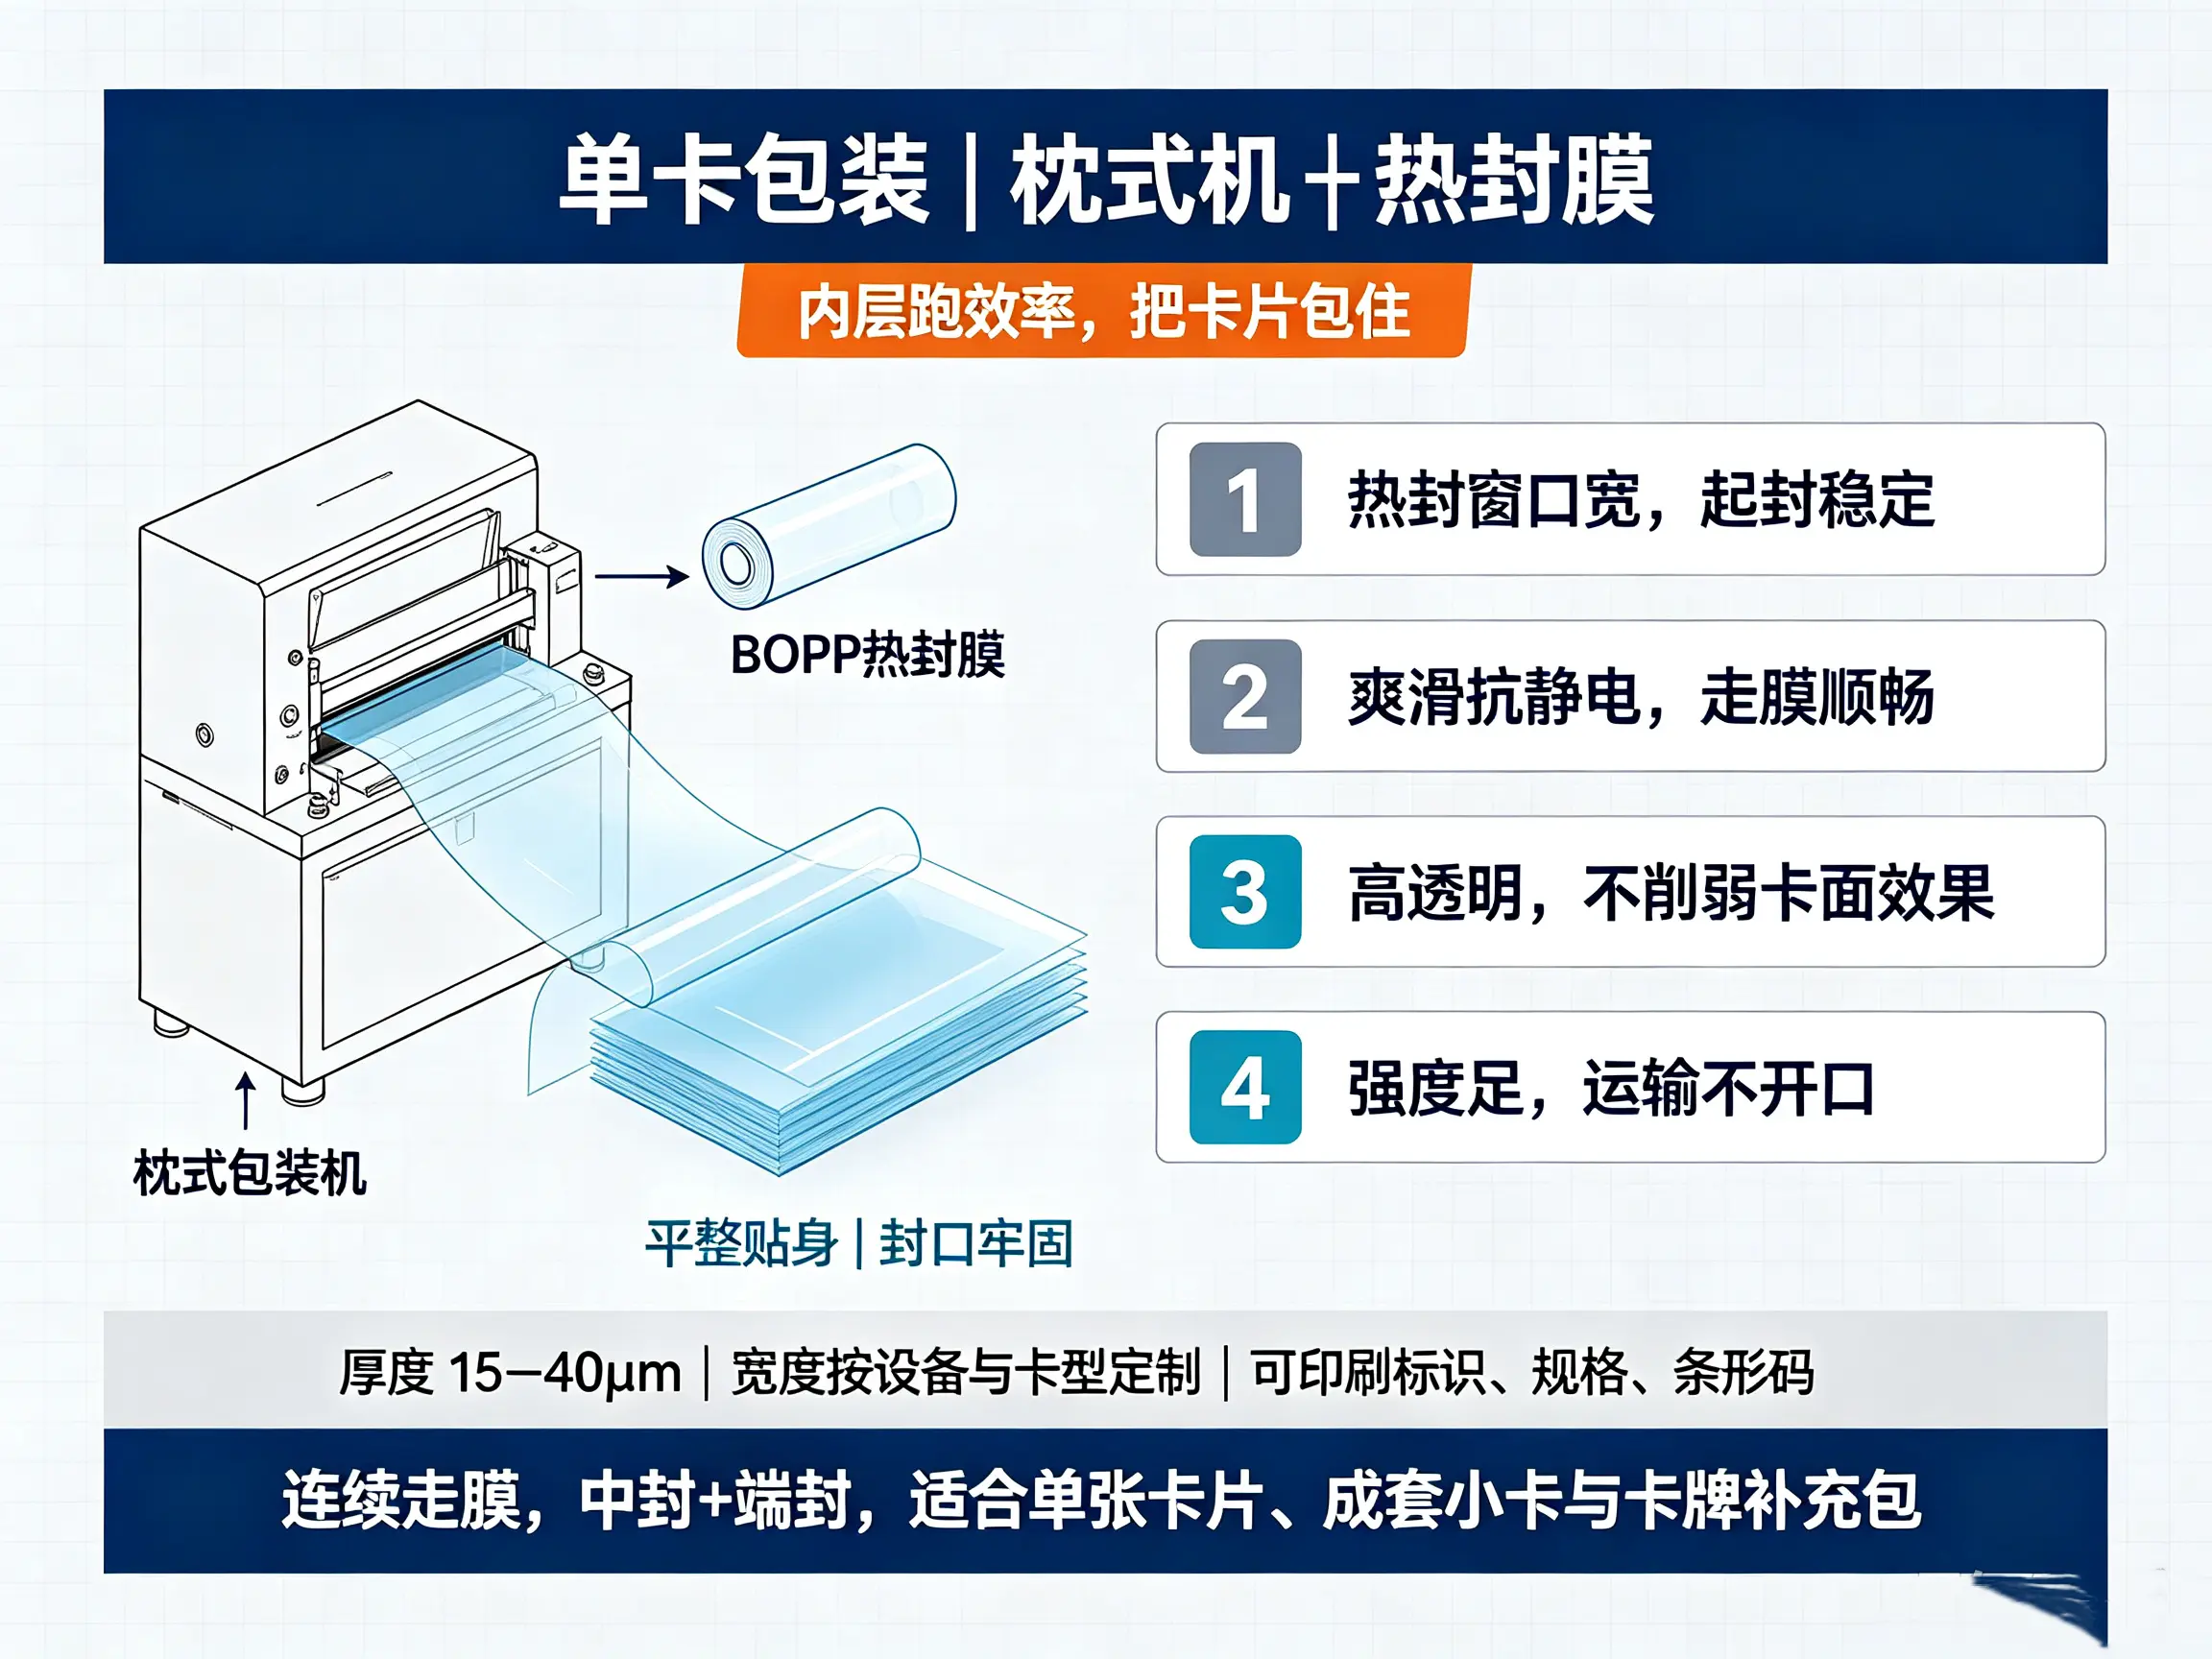
二、单卡:枕式包装机+热封膜
枕式包装机上下膜同步走膜、连续成型,通过中封与端封完成封合,速度快、损耗低,适合单张卡片、成套小卡与卡牌补充包的连续包装。配套的 BOPP 热封膜需要在几方面站得住:
一是热封窗口宽、起封稳定,高速运行时封口不虚封、不破袋;二是爽滑度与抗静电性匹配,走膜顺畅、不跑偏、不粘刀;三是透明度高,卡面印刷与镭射效果不被削弱;四是封口强度足够,经运输颠簸与堆码挤压后不开口。
规格上,该类热封膜厚度覆盖 15μm 至 40μm,宽度可按设备与卡型定制;如需要在膜面印品牌标识、规格或条形码,可配套印刷服务。
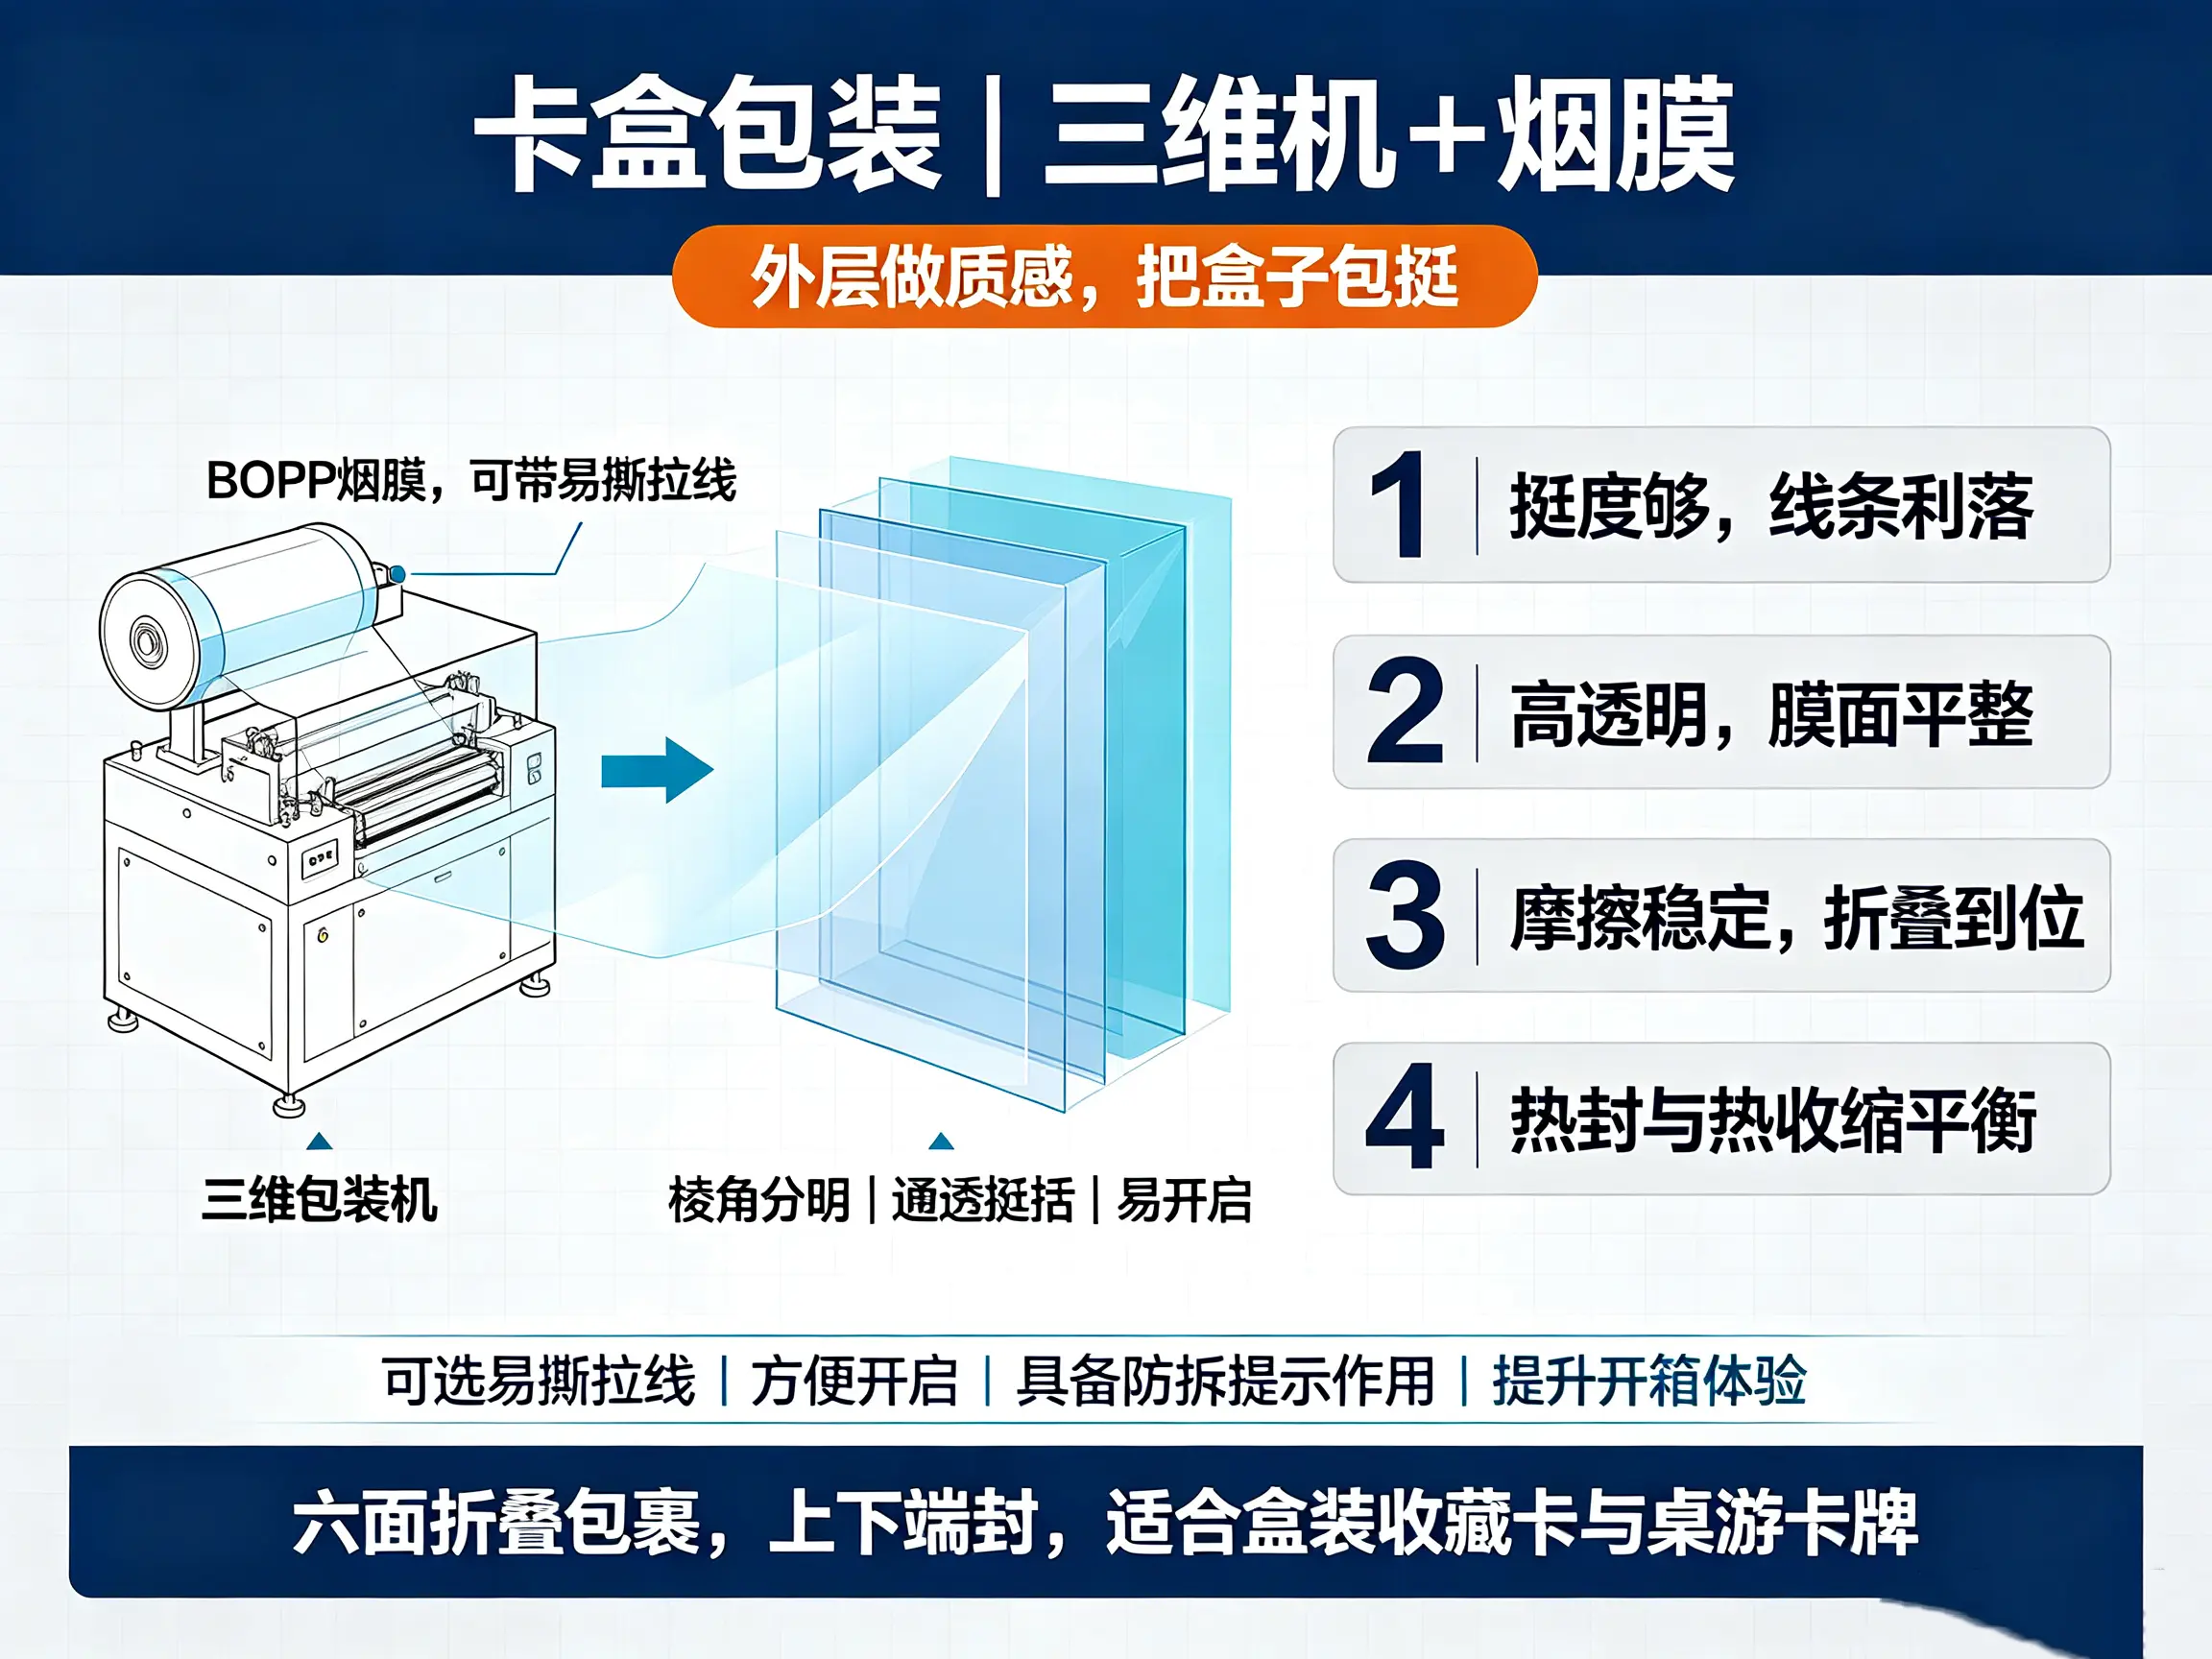
三、卡盒:三维包装机+烟膜
三维包装机将薄膜按盒型六面折叠包裹,再完成上下端封,成品棱角分明、通体透明。它对薄膜的要求比枕式机更细:
一是挺度要够,包裹后线条利落、不起皱、不塌角;二是透明度与膜面平整度要好,不能有晶点、花斑与水纹;三是爽滑度与摩擦系数稳定,保证高速运转中膜路顺畅、折叠到位;四是热封与热收缩性能需平衡,封口牢固的同时避免盒面受热变形。
需要时还可加易撕拉线,消费者沿拉线一撕即开,既方便开启,也起到防拆提示作用。对收藏卡、桌游卡牌这类盒装产品,外层膜的“裸感”效果直接影响开箱体验。
四、两条路线对比一览
| 对比项目 | 单卡包装(内层) | 卡盒包装(外层) |
| 包装对象 | 单张卡片、成套小卡、卡牌补充包 | 装盒后的成品卡盒 |
| 包装设备 | 枕式包装机 | 三维包装机 |
| 配套薄膜 | 热封膜(BOPP) | 烟膜(BOPP,可带拉线) |
| 成型方式 | 连续走膜,中封+端封 | 六面折叠包裹,上下端封 |
| 性能侧重 | 热封强度、走膜稳定、效率 | 挺度、透明度、膜面平整度 |
| 成品诉求 | 平整贴身、封口牢固 | 棱角分明、通透挺括、易开启 |
把烟膜上到枕式机,或把热封膜上到三维机,往往不是调参数能解决的——膜与设备的成型方式本身就不匹配。
五、先试机,再放量
建议量产前先行送样试机:由供方依据枕式机或三维机的实际运行参数,匹配薄膜厚度与热封层配方,小批量验证封口强度与走膜状态,确认无误后再转量产,以降低换膜造成的停机与损耗。厚度、宽度、卷长可按设备与产品尺寸定制,并配套分切、复卷与印刷;打样阶段可提供免费样品,客户仅需承担运费,最小起订量通常为 1 卷。
一张卡片的包装,藏着一套并不简单的设备与膜材配合逻辑。单卡走枕式机、配热封膜,卡盒走三维机、配烟膜——把这两条线分清,包装才谈得上稳定与体面。
💡:公司地址:山东省青岛市城阳区白沙湾路汇处均和云谷·青岛未来创新园6-2中正包装 官网:www.qdzzpackaging.com